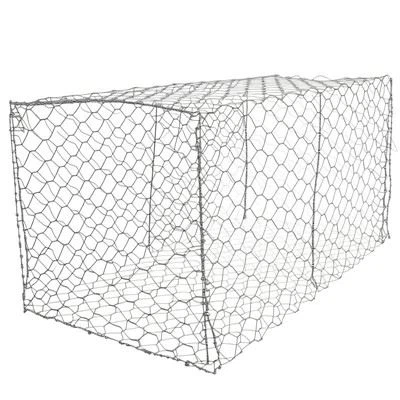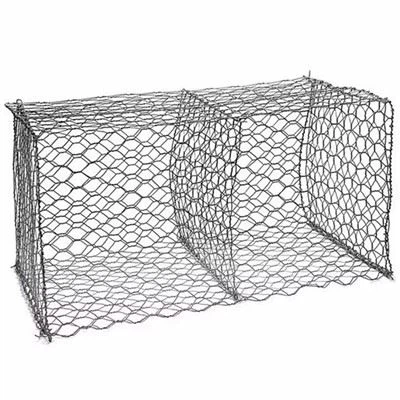
견고한 보호 및 신속한 구성을 위한 일반적인 엔지니어링 재료로서 용접된 돌망태 메쉬의 품질과 성능은 생산 공정의 표준화 및 정밀도에 크게 좌우됩니다. 전체 생산 공정에는 원자재 검사, 전처리, 용접, 표면 보호 및 품질 테스트가 포함되며 각 단계는 상호 연결되어 완제품이 설계 강도 및 내구성 요구 사항을 충족하는지 확인합니다.
이 과정은 원자재 검사 및 선택으로 시작됩니다. 일반적으로 국가 표준을 준수하는 고강도, 저-탄소 강선이 선택되며 직경, 인장 강도 및 연신율은 엔지니어링 설계 요구 사항을 충족합니다. 고습도, 염분-알칼리 또는 부식성이 높은 환경에서 사용하도록 고안된 제품의 경우, 후속 공정에서 보호 부담을 줄이기 위해 용융 아연 도금 또는 아연{8}}알루미늄 합금 전처리로 전-처리된 강철 와이어를 선호합니다. 화학적 조성과 기계적 특성이 표준을 충족하는지 확인하기 위해 원자재는 창고에 보관되기 전에 일괄적으로 샘플링됩니다.
그런 다음 와이어 전처리 단계가 옵니다. 선재를 필요한 직경으로 인발하고 직선화하여 휘어짐이나 뒤틀림을 없애고 원활한 와이어 이송과 정밀한 용접 위치를 보장합니다. 필요한 경우 강선 표면을 청소하고 탈지하여 용접 및 코팅 접착 중 접촉 품질을 향상시켜야 합니다.
핵심 공정은 자동화된 용접 및 성형입니다. 저항 용접 또는 아르곤 아크 용접 장비를 사용하여 가로 및 세로 강철 와이어가 설정된 메쉬 크기 및 판 너비 매개변수에 따라 교차점에서 정밀하게 융합됩니다. 용접 공정에서는 불완전 용접, 균열 또는 용접 슬래그 잔류물 없이 완전 용접을 보장하기 위해 전류, 압력 및 시간을 엄격하게 제어해야 합니다. 자동화된 장비를 사용하면 메쉬 표면의 평탄도와 용접의 일관성을 크게 향상시켜 인적 오류를 줄일 수 있습니다.
용접 후 메쉬를 다듬고 자릅니다. 프로젝트 요구 사항에 따라 연속 메쉬 표면은 지정된 길이와 너비의 표준 플레이트로 절단됩니다. 버와 돌출된 용접 부분을 다듬어 깔끔한 가장자리를 보장하고 후속 접합 및 설치를 용이하게 합니다.
그런 다음 표면 보호 처리가 수행됩니다. 사용 환경에 따라 용융 아연도금, 아연-알루미늄 합금 코팅 또는 고분자 플라스틱 코팅 공정을 선택하여 강선 표면에 치밀한 -부식 방지층을 형성합니다. 아연도금 공정에서는 균일한 코팅 두께와 모재에 대한 강한 접착력을 보장하기 위해 제어된 온도와 침지 시간이 필요합니다. 반면에 플라스틱 코팅은 아연 도금 표면에 폴리머 층을 추가하여 내식성과 UV 노화 저항성을 모두 제공합니다.
마지막으로 품질검사 및 포장을 진행합니다. 검사에는 용접 강도, 메쉬 크기 편차, 코팅 두께 및 접착력, 패널 평탄도 및 전체 치수가 포함됩니다. 적격 제품은 사양에 따라 포장되며 운송 및 현장 보관 시 습기와 긁힘으로부터 보호됩니다.-
전반적으로 용접 돌망태 메시의 생산 공정은 제품이 구조적 안정성, 내구성, 신뢰성 및 구조 적응성 측면에서 높은{0}}표준 엔지니어링 요구 사항을 충족하는지 확인하기 위해 엄격한 원자재 제어, 정밀 용접, 효과적인 보호 및 포괄적인 테스트에 중점을 둡니다.